
投稿日:2026.09.12 最終更新日:2026.09.30
金属3Dプリンターは何に使える?8社の事例と事業化の条件
金属3Dプリンターで、何が変わるのか。
設備を買わずに参入する方法もあるのか。
金属3Dプリンターは、金属を薄い層として積み重ね、立体の部品を作る装置です。金型の冷却、航空機部品の軽量化、古い設備の補修など、従来の加工だけでは解きにくい課題に使われています。
ただし、複雑な形を作れることと、事業として利益が出ることは別です。装置から取り出した後にも、熱処理や仕上げ、検査が残ります。
大切なのは、部品単価だけでなく、顧客の生産時間や設備の停止まで含めて、何が改善するかを示すことです。本記事では、国内外8事例から、金属3Dプリンターの使い道と限界を整理します。
装置を買う以外の参入方法も含め、自社の加工技術や顧客との接点をどう事業につなげるかを考えます。
この記事の結論
参入する仕事は、顧客の困り事と自社の強い工程から選びます。
- 金型の冷却、軽量化、補修では、顧客が得る価値が異なる
- 造形だけでなく、仕上げと検査を含む良品の原価で比較する
- 装置購入のほか、用途設計や後工程へ特化する選択肢もある
目次
金属3Dプリンターとは?削る加工・型で作る加工との違い
金属を積み重ねる作り方は、切削や鋳造とは得意な形が異なり、仕上げと検査まで含めて選びます。
一般的な切削加工は、金属の塊から不要な部分を削ります。鋳造は、溶かした金属を型へ流し込みます。
一方、金属3Dプリンターは、必要な場所へ材料を重ねます。この作り方を「金属積層造形」、英語の略称では「金属AM」と呼びます。
違いがわかりやすいのは、部品の中に曲がった水路を作る場面です。というのも、外側からドリルで穴を開ける方法では、水路の形に制約があるからです。
一方、積層造形なら、水路を囲む部分も少しずつ作れます。そのため、熱い場所へ水を近づけるなど、機能に合わせて内部の形を設計しやすくなります。
ただし、「どんな形も自由に作れる」わけではありません。造形中の変形、材料を支える部分、内部に残る粉の除去などを考える必要があります。
実際、装置メーカーのEOSも、設計データの準備から後工程までを、一続きの製造工程として説明しています。EOSの金属AM工程解説
既存の部品の図面を、そのまま3Dプリンターへ渡すだけでは、効果が出ない場合もあります。つまり、「同じ形を別の方法で作る」のか、「作り方を変えて性能を上げる」のかを分けることが、最初の整理です。
金属3Dプリンターが役立つのは、どんな用途か
冷却時間、部品の重さ、補修による停止時間など、顧客のどの負担を減らすかを先に決めます。
金属3Dプリンターの価値は、造形した部品の外観だけでは見えません。その部品を使うことで、顧客の仕事がどう変わるかを見る必要があります。
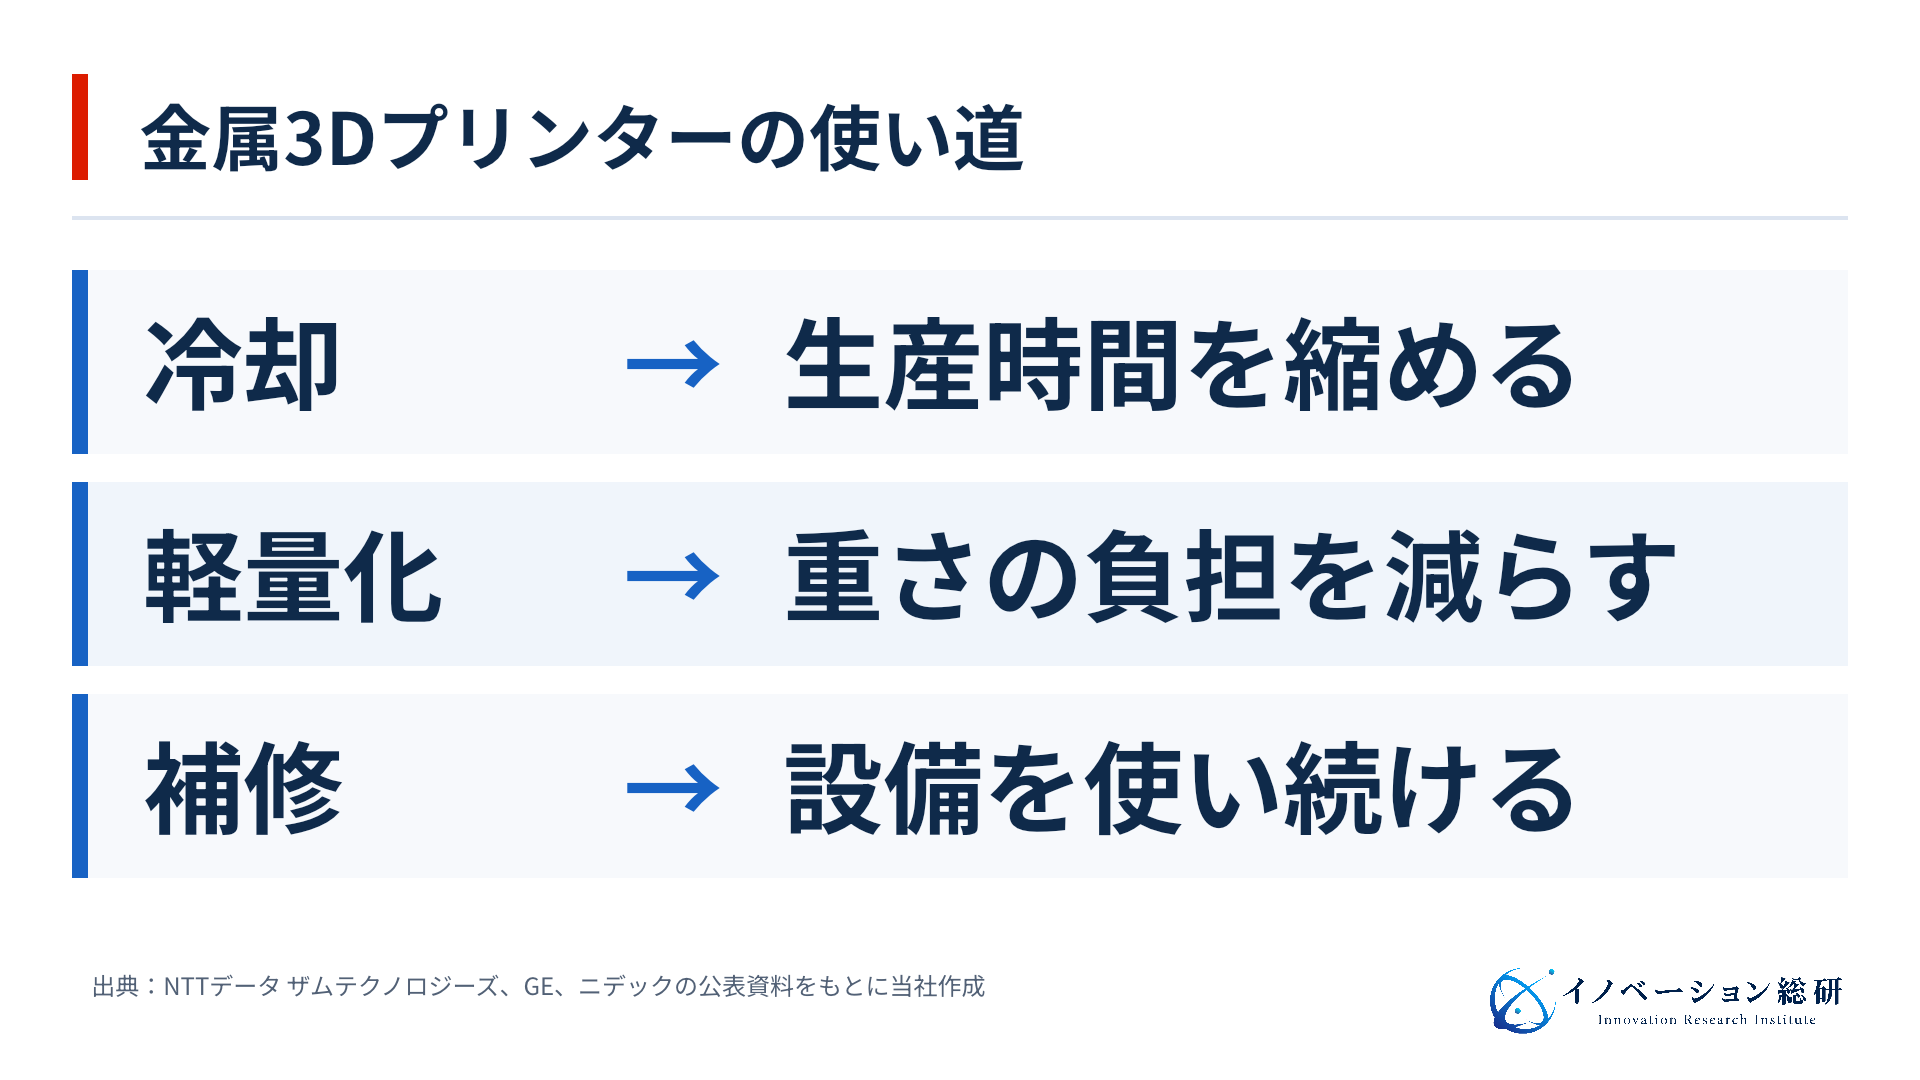
主な使い道は次の三つです。
金型を冷えやすくし、製造の待ち時間を減らす
金型とは、製品の形を作るための型です。製品を一つ作るたびに、冷えるまで待つ工程があると、その時間が工場全体の生産量に影響します。
そこで、金型の内部に冷却水の通り道を設け、冷えにくい場所へ水を届けます。
この場合、顧客が買うのは「珍しい金型」ではありません。むしろ、安定した成形、生産時間の短縮、金型を磨く作業の削減などです。
実際、後ほど紹介する豊田自動織機の事例では、こうした製造現場の改善につながっています。
複数の部品をまとめ、軽さや組み立てやすさを得る
別々に作って接合していた部品を、一体で作る使い方です。特に、航空機のように重さが重要な用途では、軽量化にも価値があります。
さらに、部品の点数が減れば、接合や調達の工程を見直せる可能性もあります。
ただし、一体化には裏面もあります。たとえば、一部分だけ壊れたときに交換しにくくなるかもしれません。
また、内部を検査しにくい形になる場合もあります。そのため、設計では、製造のしやすさだけでなく、点検と修理まで考える必要があります。
摩耗した部分を補い、設備を使い続ける
材料を必要な場所へ足す方式は、部品の補修にも使えます。たとえば、使い込んだ刃先に金属を盛り、仕上げ加工をして形を戻す方法です。
顧客にとっては、新品の部品価格との比較だけではありません。交換部品が届くまで設備を止める時間や、廃番で部品を手に入れられない問題にも関わります。
一方で、補修後の寿命や品質を誰が確認するかは、製造方法とは別に決めなければなりません。
主な造形方式は、部品の目的から選ぶ
内部水路を新しく作るのか、摩耗部を直すのかによって、必要な造形方式と後工程は変わります。
金属3Dプリンターは、どれも同じ原理ではありません。方式を覚えるよりも、何を作り、どこまで仕上げるのかを先に決めると理解しやすくなります。
| 方式 | 材料を重ねる方法 | 検討しやすい使い道 | 見落としやすい点 |
|---|---|---|---|
| 粉末床溶融結合(PBF) | 薄く敷いた金属粉を、レーザーや電子ビームで部分的に溶かす | 内部水路など、複雑な形の部品 | 内部の粉を除去できるか、変形や支えをどう扱うか |
| 指向性エネルギー堆積(DED) | 粉やワイヤーを供給しながら、熱で溶かして足す | 部品の補修、大きな部品への材料の追加 | 仕上げ加工の範囲、元の部品への熱の影響 |
| バインダージェット | 金属粉を結合剤で固め、後で焼き固める | 小型部品のまとめ造形から大型部品まで、焼結条件に合う用途 | 焼き固める際の収縮、変形、後工程の設備 |
代表的な方式を比較した整理です。ただし、実際の適否は、装置・材料・形状・要求品質で変わります。EOSのレーザー粉末床溶融結合の解説、ニデックマシンツールのDED活用事例、Colibrium Additiveのバインダージェット資料
たとえば、複雑な冷却水路を新しく作る話と、摩耗した大型部品を直す話では、選ぶ方式も協力会社も異なります。両方を「金属3Dプリンターの導入」とまとめると、必要な能力を見誤ります。
材料も、ステンレス、チタン、アルミ、ニッケル合金などで性質が違います。そのため、「この装置で金属が扱える」という説明だけでは不十分です。
むしろ、顧客が求める材料で、必要な性能を再現できるかを確認します。
市場動向は「装置の販売」と「部品の事業」を分けて読む
市場全体の成長と装置販売の伸びは別で、材料・部品製造・後工程のどこを売るかを決めます。
市場規模を見るときは、金属だけなのか、樹脂も含むのかを確かめてください。さらに、装置代だけの市場と、材料や受託製造まで含む市場では、数字の意味が違います。
AMPOWERの2026年版レポートによると、2025年の世界の産業用積層造形市場は113.3億ユーロ、前年比5.7%増です。対象は金属と樹脂の合計で、装置、材料、部品製造サービスの売上を含みます。
金属プリンターの装置販売だけの市場規模ではありません。
一方、同じレポートでは金属・樹脂を合わせた装置販売額は前年比でほぼ横ばいです。市場全体の伸びだけを見て装置需要が同じように増えたと読むと、投資判断を誤ります。
材料、受託製造、後工程など、自社が売る仕事の需要を分けて調べる必要があります。
参入する企業に必要なのは、この大きな数字を自社の売上へ直接置き換えないことです。たとえば、金型の設計支援を売る会社が獲得するのは、世界中のプリンター購入予算ではありません。
冷却や品質に課題を持ち、設計変更へ投資できる工場の予算です。
実際の事業では、役割が分かれています。たとえば、Sandvikは材料、Nikonは装置、Solukonは粉を除去する後工程を担います。
また、東レ・プレシジョンやJFEエンジニアリングは、加工や検査を含めた製造サービスを展開しています。
つまり、市場が成長するかだけでなく、「誰に、どの工程を売るのか」を決める必要があります。ここから、具体的な取り組みを見ていきます。
金属3Dプリンターの国内外8事例|各社は何を事業にしているか
量産、金型の手入れ削減、補修、後工程支援という違いから、自社が担う役割を選びます。
装置を開発する会社だけを並べると、実際の使い道が見えにくくなります。ここでは、利用企業、製造サービス、装置、材料、後工程の8事例を選びました。
共同で行う取り組みは、一つの事例として数えています。
| 企業・事例 | 具体的な取り組み | 事業上の役割・段階 |
|---|---|---|
| GE Aerospace | 航空機エンジン部品の一体造形 | 最終製品への適用・量産実績 |
| 豊田自動織機/NTTデータ ザムテクノロジーズ | 冷却水路を工夫したダイカスト金型 | 利用企業と支援企業・量産への適用事例 |
| JFEエンジニアリング | 刃先やねじ部の補修、部品の受託製造 | 補修・製造サービスの提供 |
| 東レ・プレシジョン | 造形から熱処理、機械加工、検査まで対応 | 受託サービスの提供・2026年9月に6台目を導入 |
| Nikon | 大型の金属造形装置と加工支援拠点 | 装置販売・試作などの支援 |
| Sandvik | 用途に応じたOsprey金属粉の供給 | 材料の商用供給 |
| Solukon | 部品内部に残った粉を取り除く装置 | 後工程の装置・顧客での適用事例 |
| Freeform | 工場設備を自社で持つ製造サービス | 製造サービスの提供・能力増強計画 |
各事例の出典は、以下の解説に示します。「量産に使われた部品がある」ことと、「あらゆる部品を量産できる」ことは区別して読みます。
1.GE Aerospace:部品を一体化し、量産工程まで作り込む
GEが2018年7月に公表した解説では、LEAPエンジンの燃料ノズルを、従来20個の構成部品から一体造形へ変え、当時は週600個を製造していたとしています。形を一度作れた試作ではなく、繰り返し供給する段階まで進んだ事例です。
週600個は当時の公表値で、現在の生産量を示すものではありません。
同じ解説では、別のGEnxエンジン用ブラケットを量産する準備として、造形中に生じる煙を排出する空気の流れを調整し、レーザーや酸素濃度を監視した過程を紹介しています。熱処理や検査も含め、形だけでなく品質を再現できる工程が必要でした。
この事例から読み取れるのは、造形の成功がゴールではないという点です。参入企業が売るべきものも、試作品だけなのか、品質をそろえて納める製造工程までなのかで、大きく変わります。
2.豊田自動織機:型の中の水路を変え、磨く作業を減らす
溶けた金属を型へ入れて製品を作る方法を、ダイカストと呼びます。このとき、型の温度にむらがあると、生産の安定性や手入れに影響します。
そこで、豊田自動織機は、金属3Dプリンターで立体的な冷却回路を設けた金型を活用しています。
支援したNTTデータ ザムテクノロジーズは、型の温度を均一に近づけることで、アルミが型へ付着する現象が減ったと説明しています。さらに、紹介された量産適用では、その付着を取り除く磨き工程をゼロにした事例が示されています。
ただし、すべての金型で同じ効果が出るという意味ではありません。金型への適用事例
ここでの価値は、金型の購入価格だけでは測れません。むしろ、工場の停止、手入れの人手、生産の安定性まで比較する必要があります。
そのため、顧客の成形工程を理解する会社なら、装置を開発しなくても、用途の発見や設計の支援で関われます。
3.JFEエンジニアリング:全部作り直さず、傷んだ場所を直す
JFEエンジニアリングは、ニデックマシンツールの金属積層造形機「LAMDA」を使った受託事業を展開しています。2026年4月の講演をまとめた導入事例には、破砕機のカッターの刃先補修や、プラント部品のねじ部の修復が登場します。
これは、薄く敷いた粉から新しい部品を作るだけの話ではありません。具体的には、傷んだ箇所を加工し、そこへ金属を盛り、さらに仕上げます。
そして、同社は、熱処理、機械加工、検査、出荷までを含めて対応しています。JFEエンジニアリングの導入事例
同じ導入事例では、4台の装置を専門技術者とオペレーターによる昼夜2交代で動かし、1日約20時間の稼働を実現したとしています。長時間の稼働は無人化や利益率の数字ではなく、人員配置と後工程を備えた運用の実績です。
自社の採算も、装置の稼働時間だけでなく担当者の作業と検査を含めて見積もります。
既存の設備や部品をよく知る会社にとって、補修は参入候補になります。ただし、元の部品の傷み方が毎回同じとは限りません。
補修できる状態の範囲と、補修後に確かめる性能を、受注前に定めることが重要です。
4.東レ・プレシジョン:造形だけでなく、使える部品まで納める
東レ・プレシジョンは、金属3Dプリンターによる受託加工を手掛けています。同社の2026年5月の公表資料では、モデル作成支援、造形、熱処理、機械加工、各種検査までを一貫して提供すると説明しています。
また、寸法測定だけでなく、X線やX線CT(X線で内部を立体的に調べる装置)による検査にも対応しています。
顧客から見ると、造形から仕上げ・検査まで依頼できれば、複数社の工程を調整する負担を減らせます。設備も5月時点の計画から進み、2026年9月18日には6台目となるEOS M 400-4の導入を発表しました。
同社は造形後の機械加工設備も拡充しています。装置の追加だけでなく、その後の工程を合わせて強化している点が参考になります。
この事例は、中小の加工会社にも示唆があります。自社だけで全設備を持たなくても、強い工程を軸に協力会社と組む方法があります。
その際は、窓口を一本化するだけでなく、最終的な品質と納期の責任まで整理する必要があります。
5.Nikon:大型の造形と、顧客の加工支援を組み合わせる
Nikonは、粉を敷いてレーザーで溶かす大型の金属3Dプリンターを提供しています。その公式の製品解説では、最大12本のレーザーによる造形や、大きな部品の一体化を紹介しています。
なお、レーザーを増やす狙いの一つは、造形の生産性を高めることです。
さらに、2025年に埼玉県行田市へ開設した拠点では、異なる方式の装置を備え、試作などの加工支援を提供しています。つまり、装置の仕様を説明するだけでなく、顧客の部品へ適用する仕事も扱っています。Nikonの大型金属3Dプリンターと支援拠点
装置の高速化は重要です。ただし、造形が早くても検査が滞れば、納品は早まりません。
そのため、装置の選定では、最大の造形速度だけでなく、自社の部品を仕上げるまでの全工程で比べたいところです。
6.Sandvik:粉を供給し、材料の品質を支える
金属積層造形には、用途に合った材料の安定供給も欠かせません。たとえば、Sandvikは「Osprey」ブランドで金属粉を供給しています。
具体的には、ステンレスや工具鋼、ニッケル合金、チタン合金など、複数の材料を扱っています。Sandvikの積層造形向け金属粉
同社は、試作向けの小ロットから量産向けの供給までを事業として説明しています。また、製造工程を自社で管理し、品質の一貫性や材料の履歴を追えることを重視しています。材料供給の事業方針
材料を売る事業では、粉そのものの価格だけが競争力とは限りません。顧客が使う装置や用途に合わせ、安定して加工できる条件を支えることも価値になります。
反対に、既存の金属材料の知識があっても、積層造形用の品質要求をそのまま満たせるとは限りません。
7.Solukon:作れた内部構造から、粉を取り出す
複雑な内部水路を作れても、中に粉が残ったままでは困ります。そこで、この後工程へ特化するのがSolukonです。
具体的には、同社は、部品を回転させたり振動を与えたりして、残った粉を取り除く装置を提供しています。
Solukonが2025年8月に公表したjustairtechの熱交換器の事例では、事前清掃後にも残っていたステンレス粉を、超音波を使って1.9kg超取り除いたとしています。記載された除粉時間は337分で、自動モードだけでなく手動作業も使いました。
複雑な内部を造形できても、そのまま納品できるとは限らず、粉を取り切る時間と費用が必要だと分かる事例です。
この取り組みは、設計の自由度を上げるほど、その形を仕上げる技術も必要になることを示します。新規参入でも、プリンター本体の開発ではなく、粉除去、洗浄、検査など、顧客が困っている工程へ絞る選択肢があります。
8.Freeform:装置を売らず、製造能力を提供する
米国Freeformは、顧客が装置を買うのではなく、製造を依頼するサービスを展開しています。同社は、ハードウエアとソフトウエアを自社で開発し、工場側に製造能力を集約するモデルです。Freeformの製造サービス
Freeformは2026年2月19日に6,700万ドルの資金調達完了を発表し、次世代の工場設備Skyfallの増強方針を示しました。また、7月30日には米国DIUとの契約を発表し、宇宙向け部品の製造能力を高める取り組みに進んでいます。
資金調達と契約は確認できた動きですが、能力の拡大量や生産量の目標を、そのまま納入実績や利益と読み替えないことが重要です。
設備を持たない顧客にとっては、初期投資を抑えて製造を依頼できる選択肢です。ただし、発注側には、品質の受け入れ条件、設計データの扱い、供給が止まった場合の代替先を確かめる仕事が残ります。
自社の状況から、次に確認することを選ぶ
該当する項目を開くと、記事の読む場所がわかります。
NEXT STEP
次のステップ
装置を買う前に、顧客と参入する仕事を絞る
候補の部品、今の加工方法、自社が担える工程をもとに、設計支援・受託製造・後工程への参入を比較します。
金属3Dプリンターの価格より先に、完成品の原価を確かめる
原価は造形した個数ではなく、後加工と検査を終えて納品できる良品の個数で割ります。
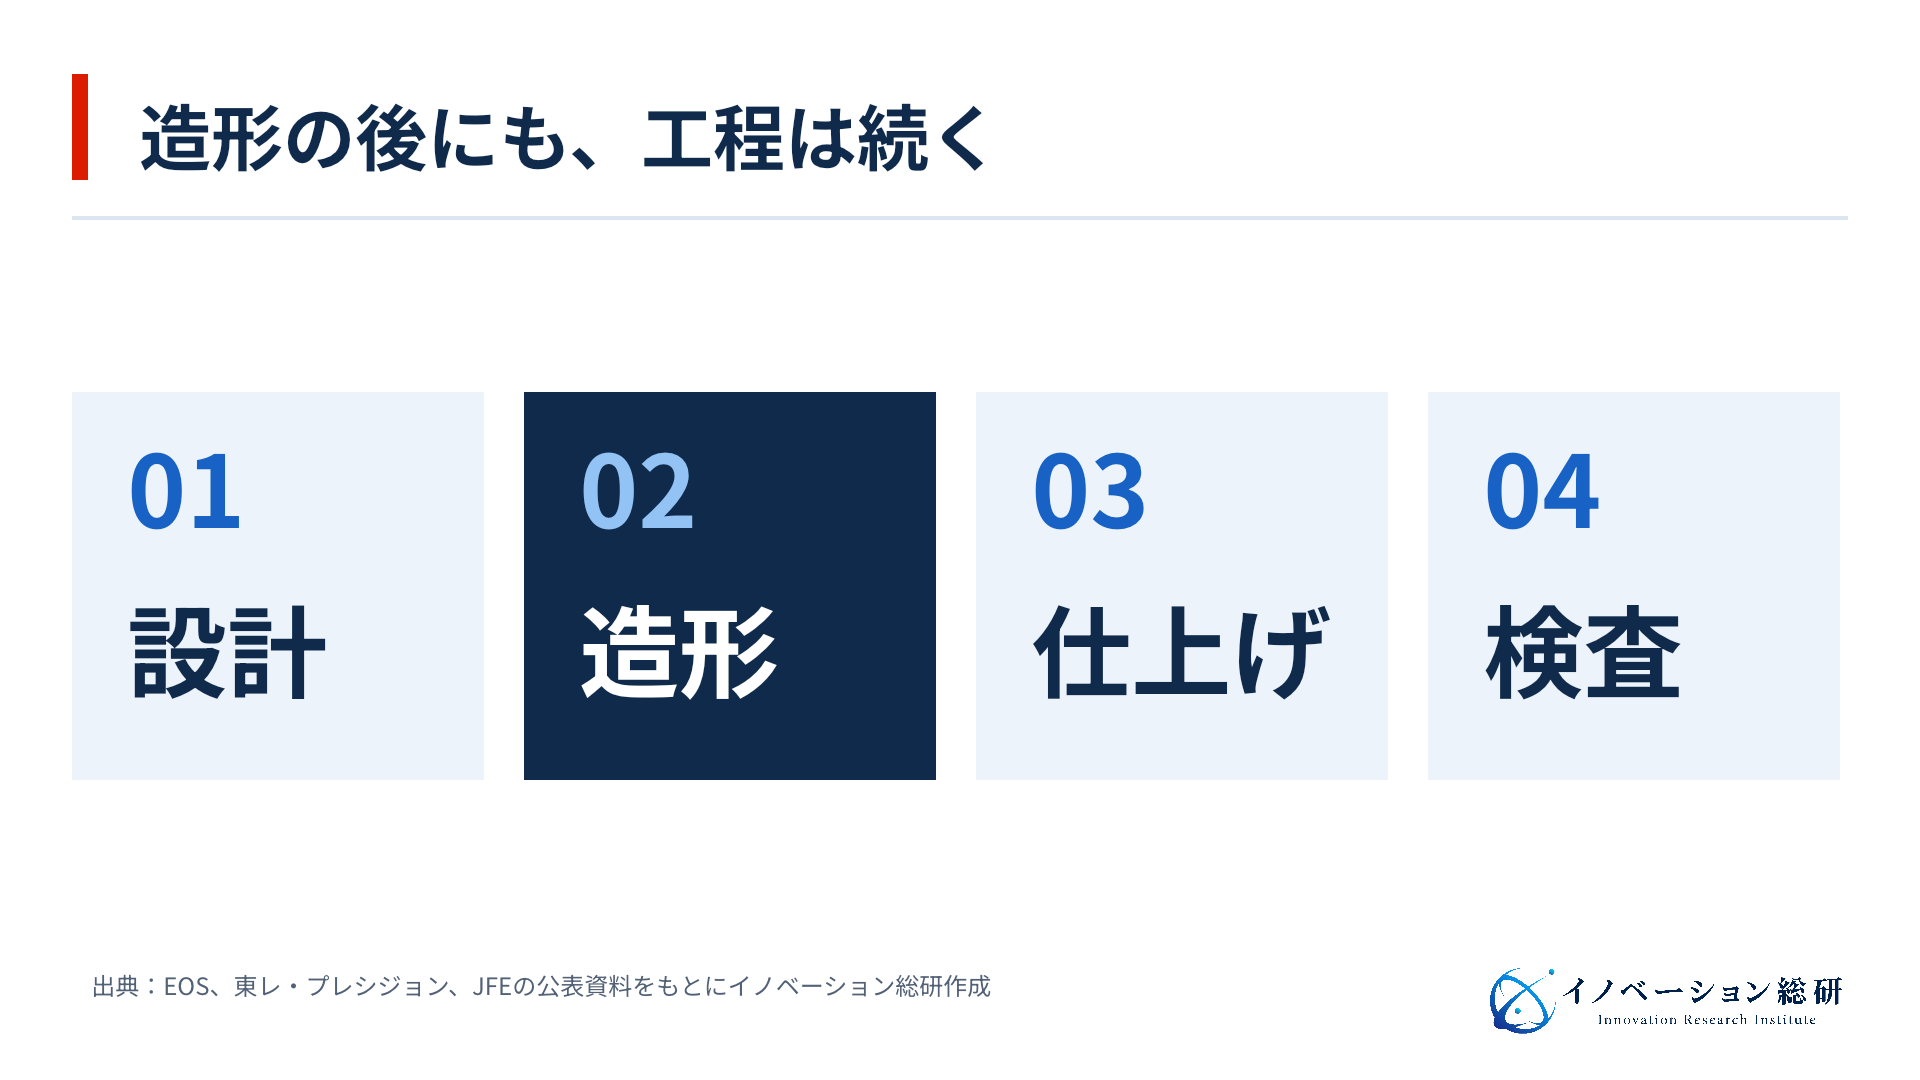
装置の購入価格を調べたくなるのは自然です。しかし、受託製造の利益を考えるなら、顧客へ納める完成品の原価を先に見ます。
造形だけ安くても、追加加工や作り直しで利益が消えることがあるからです。
見積もりでは、少なくとも次の範囲をそろえます。
| 比べる範囲 | 金額に入れるもの | 顧客・提携先へ確認すること |
|---|---|---|
| 初回にかかる費用 | 設計変更、試作、加工条件の設定、初回評価 | どこまでが開発費で、誰が負担するか |
| 繰り返しの製造費 | 材料、設備の使用、人の作業、後工程、検査 | 不良や再製作を含めた良品1個の原価はいくらか |
| 維持する費用 | 保守、教育、材料管理、記録の保存 | 受注が少ない月も発生する費用はいくらか |
| 顧客が使う際の費用 | 組み立て、点検、修理、設備停止など | 新しい部品で何が減り、何が増えるか |
この表は、イノベーション総研による見積もりの比較項目です。金額の相場や、すべての案件で必要な費目を示すものではありません。
例えば、10個を造形するための材料、設備使用、人の作業、後加工・検査に計100万円を使い、納められる良品が8個だったとします。良品1個の原価は100万円÷8個=12.5万円です。
10個で割った10万円のまま価格を決めると、不良品の負担を見落とします。これは計算方法を示す架空例で、実際の価格・不良率ではありません。
初回設計費や事業の管理費など、この100万円に入れていない費用も別に確認します。
設備の稼働率にも注意します。というのも、造形中の時間だけを見ていると、段取り替え、清掃、保守、注文待ちを見落とすからです。
つまり、長く動かせるという装置の仕様と、利益の出る注文で埋められることは別です。
装置の見積もりを依頼するときは、価格表だけでなく、実際に作りたい部品の図面と要求条件を渡します。そのうえで、同じ条件で、外注、既存設備、装置購入を比較するほうが、投資の判断に使えます。設備投資も含めた事業計画の整理方法
自社の強みから考える、三つの参入方法
装置を買う以外にも、用途設計、受託製造、後工程・検査へ自社の強みから参入できます。
イノベーション総研では、新しい技術の優位性と、顧客が対価を払う理由を分けて考えます。このテーマでも、「高性能な装置を持つ」より前に、「どの顧客の損失を減らせるか」を決めることが重要です。
以下は、企業事例を踏まえた参入案です。まだ需要を確かめていない事業仮説であり、利益や受注を約束するものではありません。
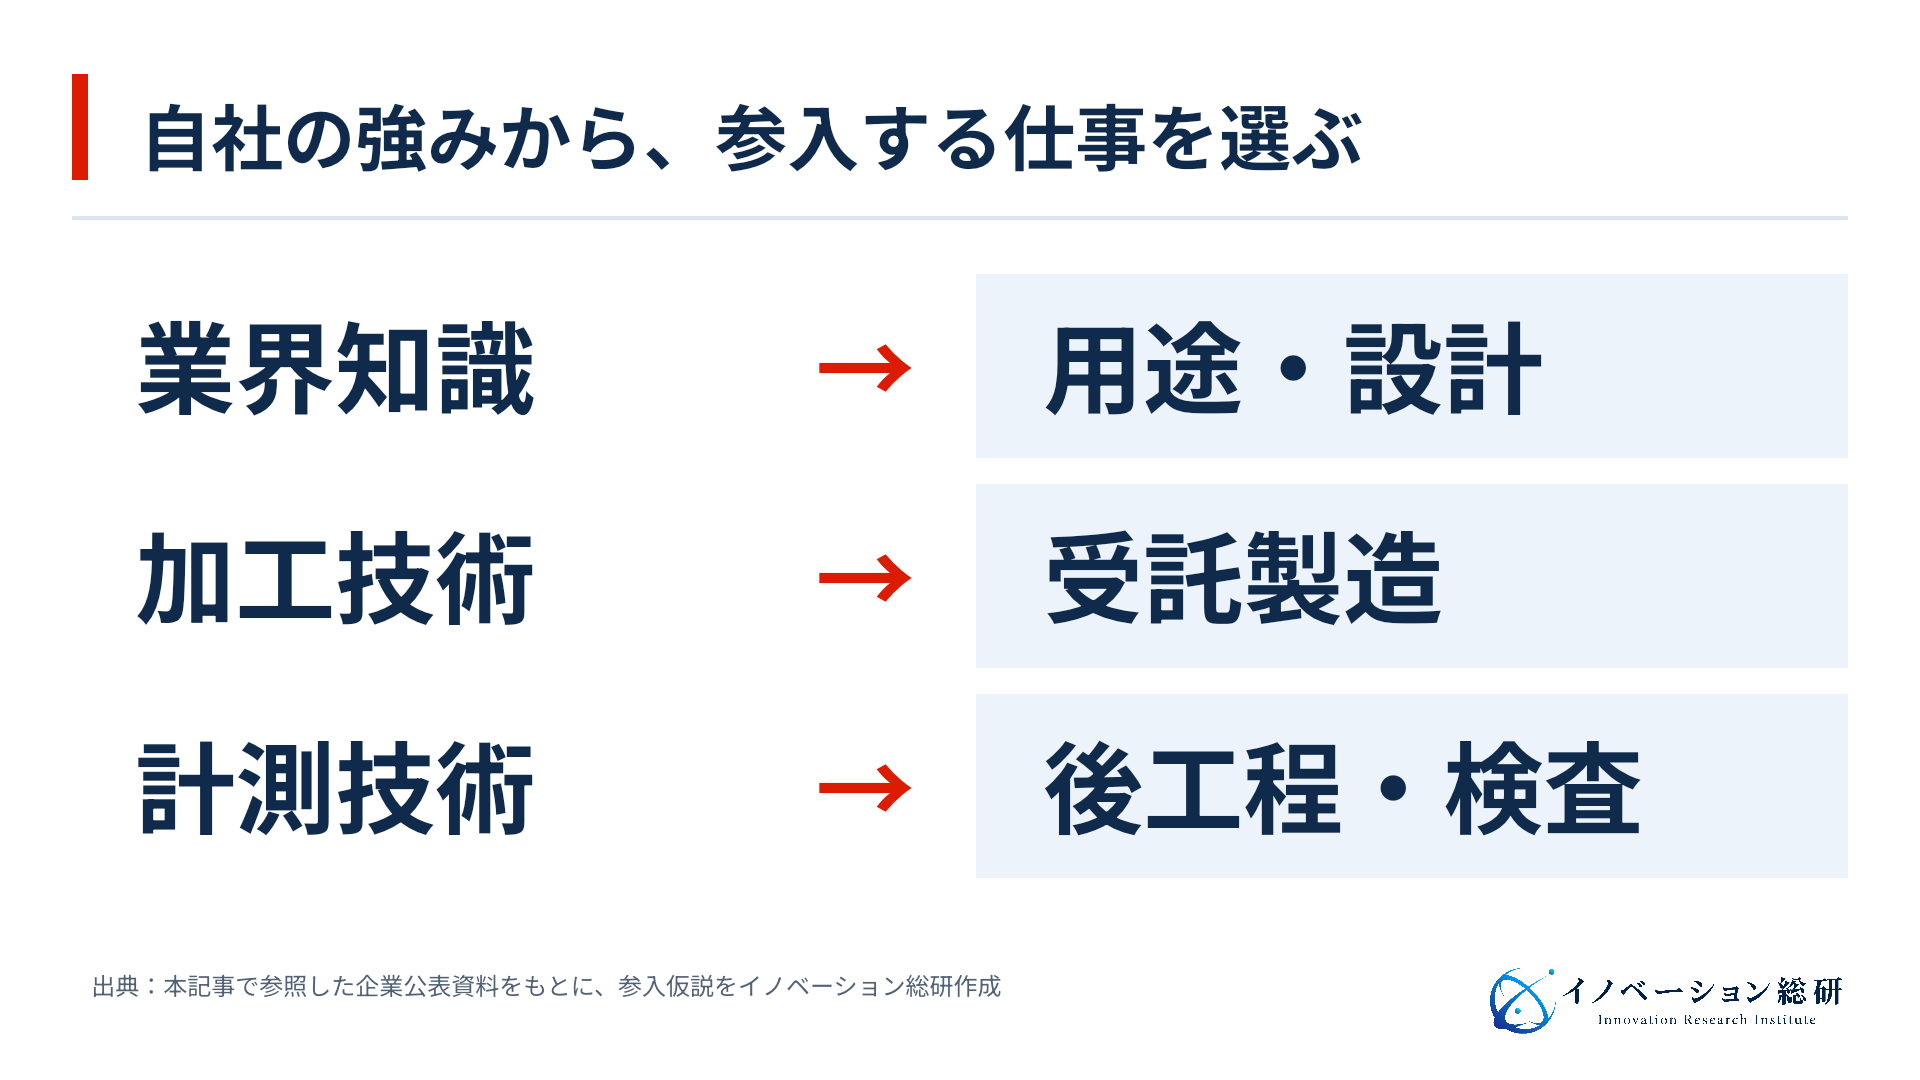
参入方法1:業界の知識を、用途発見と設計支援へ変える
金型、熱設計、設備保全などの知識がある会社向けの入り方です。具体的には、顧客の部品を調べ、積層造形を使う価値がある箇所を選びます。
そのうえで、必要に応じて設計を変え、製造は専門会社へ依頼します。
売るものは、適用候補の選定、設計、試作の調整、効果の評価です。その支払者は、生産技術や製品開発、設備保全を担う会社・部門が候補になります。
また、造形会社や材料・検査の専門家と組むことで、自社で装置を持たない参入も考えられます。
懸念は、提案だけで終わり、毎回新しい案件を探す事業になることです。そのため、どの部品群なら共通の設計知識を使えるか、次の注文へつながる契約にできるかを確かめます。
さらに、設計の権利と再利用の範囲も曖昧にしません。
参入方法2:加工・保守の顧客基盤を、受託製造へ広げる
すでに切削加工や設備補修を行い、顧客の図面や品質要求を理解している会社向けです。これは、積層造形を、既存の加工工程へ加える方法です。
その際、補修や少量部品など、得意な範囲へ絞ると、必要な設備と協力先を決めやすくなります。
売るものは、顧客が使える状態にした部品です。そして、収益は部品ごとの製造費や、継続的な保守契約などから考えます。
一方、自社にない造形・熱処理・非破壊検査(壊さずに内部を調べる検査)の能力は、提携先で補います。
懸念は、顧客ごとに条件が違い、見積もりや検査の手間が増えることです。そのため、「何でも作れます」と広げる前に、材料、部品の大きさ、使用環境、品質要求を限定します。
つまり、受けられない注文を決めることも、利益を守るための仕事です。
参入方法3:仕上げや検査など、量産の障害へ特化する
自動化、洗浄、計測、品質管理に強みがある会社向けです。具体的には、造形後に残る粉の除去や加工、検査、記録の整理を商品にします。
その顧客は、造形を行うメーカーや受託製造会社です。
売り方は、専用設備の販売、検査の受託、保守サービスなどが候補です。ただし、作業時間を短くするだけでなく、現行の品質を維持できることが前提になります。
造形装置や材料の会社と連携し、実際の部品で評価する必要があります。
懸念は、一社専用の開発になり、ほかの顧客へ広げられないことです。そのため、工程のうち何が共通で、何を個別対応するのかを分けます。
また、測定データや装置の接続条件を利用できるかも、開発前に確認します。
後工程の自動化では、人との協働を想定したロボットも選択肢になります。協働ロボット(コボット)の記事では、作業の切り分けや運用上の論点を解説しています。
ただし積層造形でも、機械をつなぐこと自体より、品質や納期を改善する工程を先に定めることが大切です。
金属3Dプリンターの事業化を止める、四つの見落とし
受け入れ品質、粉の除去、安全管理、顧客の評価期間を確認してから設備と試作へ投資します。
参入の方法が見えても、受注を急いでよいとは限りません。企業事例の技術的な成果を、自社の商売へ移すときには、次の四点を確認します。
1.受け入れ品質を決めずに、試作を始める
形が合っていても、繰り返し力がかかる使い方や、高温での使用に耐えられるとは限りません。材料、寸法、表面、内部の状態など、何を検査するかは用途で変わります。
顧客に「まず作ってみて」と言われた場合でも、試作品を何の判断に使うかをそろえます。というのも、見た目の確認なのか、加工の成立性なのか、実機へ載せるための評価なのかで、必要な費用が違うためです。
なお、認証や個別規格の適合は、対象分野の専門家と確認します。
2.内部の形だけを設計し、取り出し方を考えない
曲がった水路や細かい空間は、積層造形の魅力です。一方で、中に残った粉を取り出せるか、内部を調べられるかが問題になります。
Solukonの事例が示すように、造形の後にも専用の技術が必要です。
形を決めてから後工程を探すのではなく、設計の段階で製造・仕上げ・検査の担当者を交えます。完成してから「検査できない」とわかると、設計変更からやり直すことになります。
3.安全管理と作業者の負担を、設備費の外へ置く
金属粉や熱源を扱う工程には、材料と装置に応じた安全管理が必要です。粉の性質、設備の設置条件、清掃や保守の方法は、メーカー資料と専門家の確認が欠かせません。
「自動で造形する」ことと、「人が関わらない工場」は同じではありません。そのため、段取り、材料の管理、造形後の取り扱い、記録作成を誰が行うかまで決めます。
また、安全上の判断を、一般的な記事の説明だけで済ませないことも大切です。
4.顧客の評価期間より先に、設備の返済が始まる
試作品を評価してもらえても、継続発注が決まったわけではありません。というのも、顧客の予算や品質の審査、製品の設計変更を待つことがあるからです。
しかも、その間も、設備や人の固定費は発生します。
最初の取引では、試作費、評価費、量産へ進む条件を分けて合意します。無償試作を続ける場合も、確認する課題と期間、予算の上限を決め、結果が出た時点で継続・変更・停止を判断します。
技術面の進展だけで投資を続けないための確認方法は、PoCから事業化へ進むための設計でも解説しています。
技術が実環境へ入るときの運用面は、フィジカルAIの記事でも扱っています。装置の性能だけではなく、人の作業と例外対応まで含めて事業を考える点は共通します。
最初の相談では、部品一つと比較条件を持ち寄る
部品一つの用途・品質・数量・現行費用をそろえると、内製・外注・設計支援を比較できます。
新規事業を検討する初回の打ち合わせでは、大きな市場予測より、実際の部品一つのほうが議論を進められます。図面を出せない場合は、用途や大きさ、困っている工程だけでも構いません。
持ち寄りたいのは、次の情報です。
| 情報 | 話せるとよいこと |
|---|---|
| 顧客と用途 | 誰が使い、誰が採用を決め、誰が費用を払うか |
| 現在の不便 | 納期、故障、冷却、重さ、手入れのうち何が困り事か |
| 必要な品質 | 材料、寸法、使用環境、評価方法、受け入れ条件 |
| 数量と頻度 | 試作だけか、定期的に注文があるか |
| 比較対象 | 今の製法、外注、新品交換など、何と比べるか |
| 自社の役割 | 設計、加工、営業、保守など、すでに担える仕事は何か |
この情報がそろうと、「装置を買う」「外部と組む」「設計だけを担う」「今回は見送る」を比較できます。反対に、顧客も対象部品も決まっていなければ、設備投資を先に確定する理由は弱いと考えます。
イノベーション総研が支援するのは、こうした顧客・用途の絞り込み、競合と代替手段の整理、提携先の役割、収益モデルの検討です。ただし、個別部品の強度保証や、製造認証の代行を意味するものではありません。
製造上の評価は、適切な技術企業と役割を分けて進めます。
検討状況を整理したい場合は無料診断、顧客や参入方法から具体的に話したい場合は新規事業の相談窓口を利用できます。
金属3Dプリンターについてよくある質問
作れるもの、費用、参入方法についての疑問をまとめます。実際の部品への適否は、完成品に求める条件をそろえて確認してください。
企業の提供状況と出典は2026年9月28日に確認しました。公表時点の事実、将来の計画、当研究所が提案する参入方法を分けて記載しています。
まとめ:金属3Dプリンターは、顧客の工程から考える
最初に選ぶのは装置ではなく、顧客に価値を示せる部品と、自社が利益を出せる工程です。
金属3Dプリンターは、型の冷却、部品の一体化、設備の補修などで実際に使われています。一方で、造形できたことだけでは、継続して利益を出せる事業になりません。
8事例に共通するのは、それぞれが材料、設計、製造、後工程などの役割を持っていることです。参入を考えるなら、自社がそのどこを担い、顧客のどの負担を減らすのかを決めます。
最初に必要なのは、装置を選ぶことより、価値を確かめる部品と比較条件を選ぶことです。仕上げと品質まで含めた採算を示せれば、新しい技術の紹介から、具体的な事業の相談へ進めます。
CONTACT
お問い合わせ
金属3Dプリンターの技術を、誰の事業課題につなげるか
顧客の選定、代替する製法との比較、提携先の役割、収益モデルを整理します。設備購入を前提にせず、自社に合う入り方をご相談ください。


